关于我们
ABOUT US
公司简介
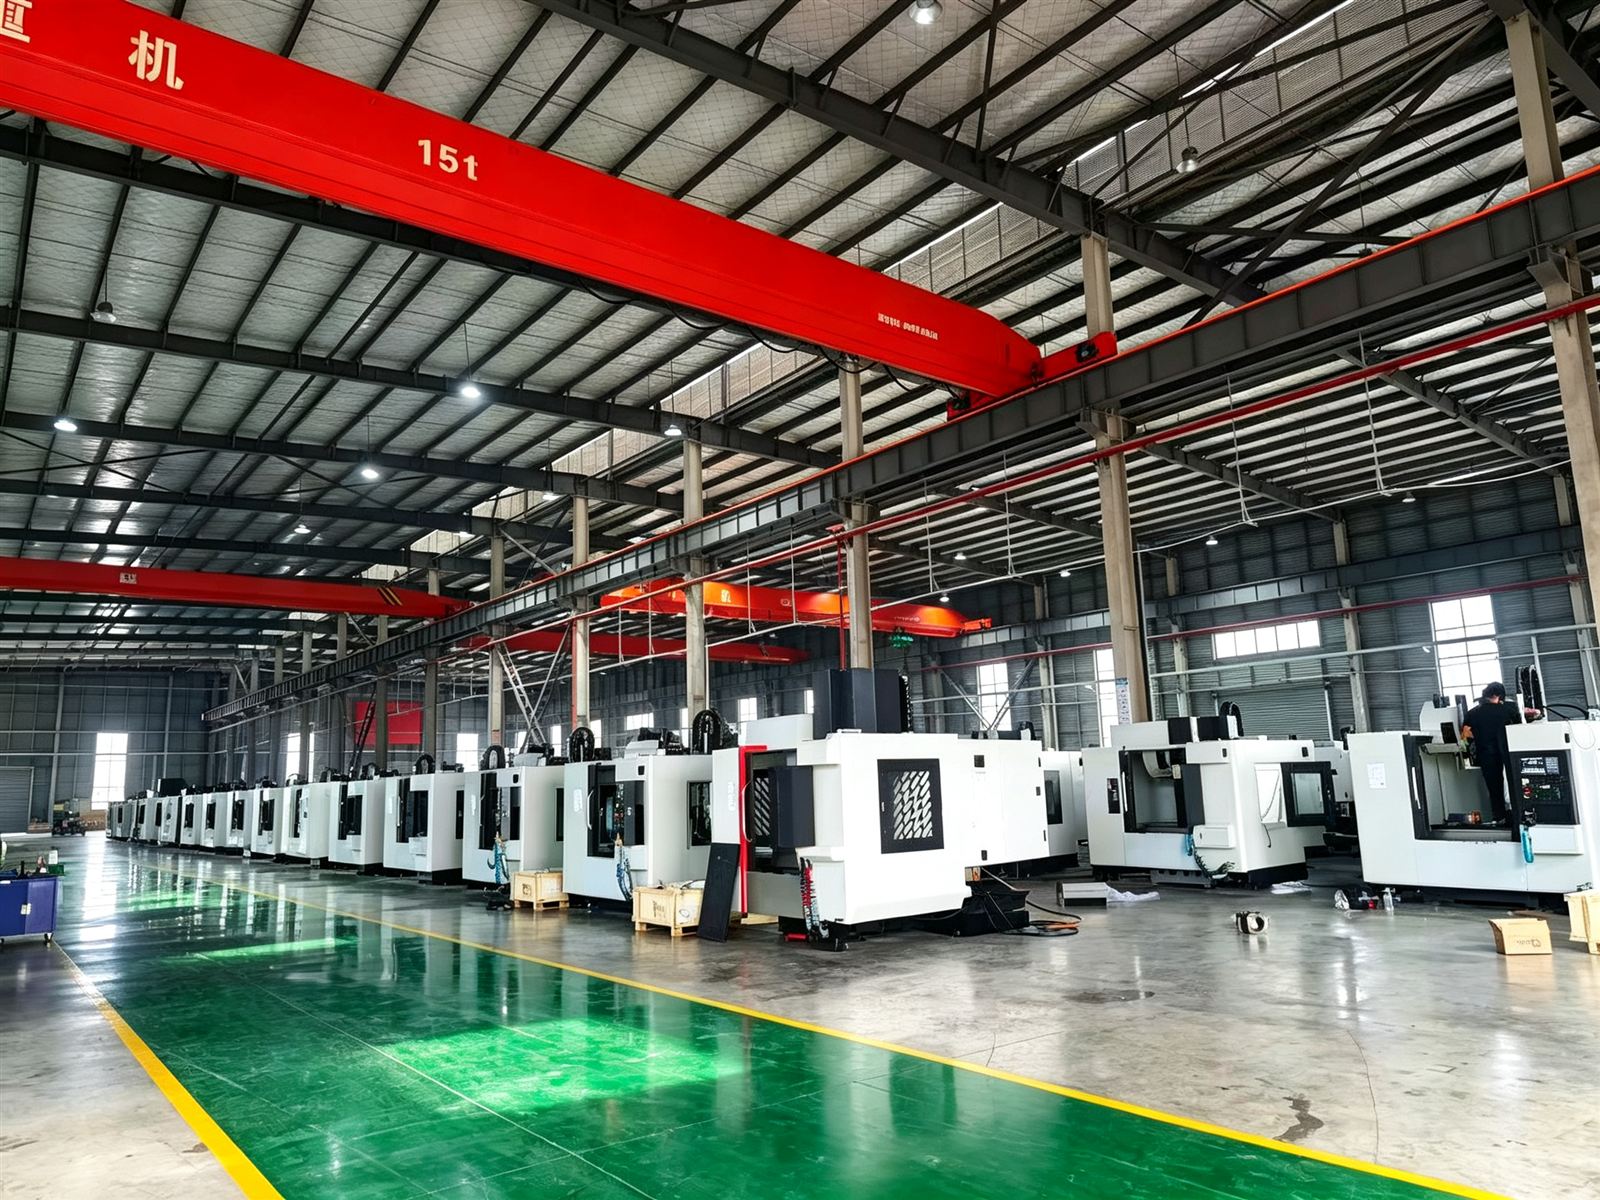
COMPANY PROFILE上海志燊科技有限公司是一家专注于高端数控设备设计、销售及技术服务的综合性企业。公司设备品类完备,可供应五轴联动加工中心、立卧两用五面体机床、钻攻中心、零件加工中心、模具加工中心、雕铣机、数控车床、龙门加工中心、卧式加工中心等全系列精密加工设备。
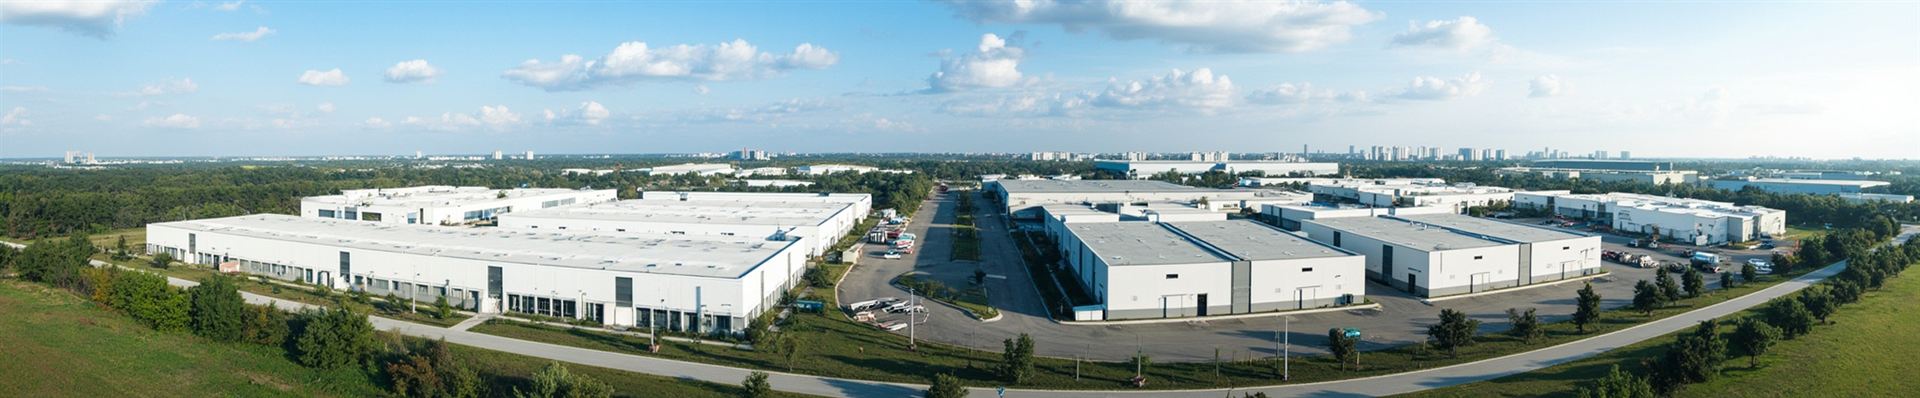
公司地处上海,交通便利,周边产业资源丰富。我们与多家供应商长期合作,并通过严格的品质管控与极其严苛的过程控制,确保为客户提供高效可靠的产品。
在服务上,公司组建专业技术服务团队,从需求沟通与机型选型开始,结合客户的加工对象、精度要求与产能规划给出配置建议,协助完成设备布局与工艺配套;设备到位后提供安装调试、试切验证与操作培训,并在后续使用阶段提供运维保养、备件与维修支持,形成「选型—交付—运维」的完整服务闭环。
依托稳固的供应链与规范的过程控制,公司产品已服务模具、钟表、手机零部件、航空、造船与重型机械等领域的加工客户。我们把交付质量与响应速度放在首位,以长期合作为目标,持续配合客户扩产与工艺升级。
展望未来,志燊科技秉持「精工赋能,用心服务每一位客户」的经营理念,始终以市场与客户实际需求为导向,依托稳固的供应链、严格的品质管控和完善的服务体系,持续为各类金属加工领域客户提供高效可靠的数控设备配套方案与专业技术服务。
企业文化
CORPORATE CULTURE精工赋能,用心服务每一位客户
OUR PHILOSOPHY — 志燊科技经营理念精工 · 对设备品质的不懈追求
精工,是把品质做进每一个环节。公司通过严格的品质管控与极其严苛的过程控制,确保每一台出厂设备高效可靠;从机型配置、部件筛选到出厂检验,都以可量化、可复现的标准要求自己,让设备在客户现场长期稳定地工作。
用心 · 对每一位客户的真诚承诺
用心,是站在客户的角度把服务做完整。从机型选型、安装调试到运维保养,提供全流程专业技术服务;以市场与客户实际需求为导向,依托稳固的供应链与完善的服务体系,持续为客户创造价值。
使命
MISSION为金属加工领域客户提供高效可靠的数控设备与专业技术服务,让每一次加工都稳定、精准、有保障。
愿景
VISION成为值得客户长期信赖的高端数控设备整体解决方案伙伴,与客户一起把加工做得更好。
价值观
VALUES精工,对设备品质不懈追求;用心,对每一位客户真诚承诺;共赢,与客户和合作伙伴相互成就、共同进步。
发展历程
DEVELOPMENT COURSE公司成立
上海志燊科技有限公司在上海成立,确立高端数控设备设计、销售与技术服务的业务方向,开始为金属加工领域客户提供设备配套。
产品体系拓展
产品线陆续覆盖五轴联动加工中心、立卧两用五面体机床、龙门加工中心、钻攻中心、雕铣机、数控车床等系列机型,形成全系列精密加工设备供应能力。
全流程服务体系成型
组建专业技术服务团队,把选型、安装调试、试切验证、操作培训与运维保养串成完整链路,服务从「卖设备」延伸到「保生产」。
检测与关键部件技术投入
围绕激光干涉检测、球杆仪检测等验证手段,以及预拉伸滚珠丝杠、直连伺服电机等关键功能部件开展技术研究,把可量化的检测数据纳入装配调试与精度验证环节。
持续深耕
面向模具、钟表、手机零部件、航空、造船与重型机械等加工场景,持续以市场与客户实际需求为导向,提供更高效的数控设备配套方案与专业技术服务。
研发中心
R&D CENTER研发中心围绕整机精度、关键功能部件与检测验证能力建设技术研究与应用验证,围绕预拉伸滚珠丝杠、激光干涉检测、直连伺服电机、球杆仪检测四个方向持续开展工作,把实验室级的验证手段落到设备选型、装配调试与出厂检验的每个环节。
我们以可量化、可复现的检测数据支撑设备精度承诺,让客户在选型阶段看得见依据、在验收阶段拿得到数据、在使用阶段经得起复检。
-
预拉伸滚珠丝杠
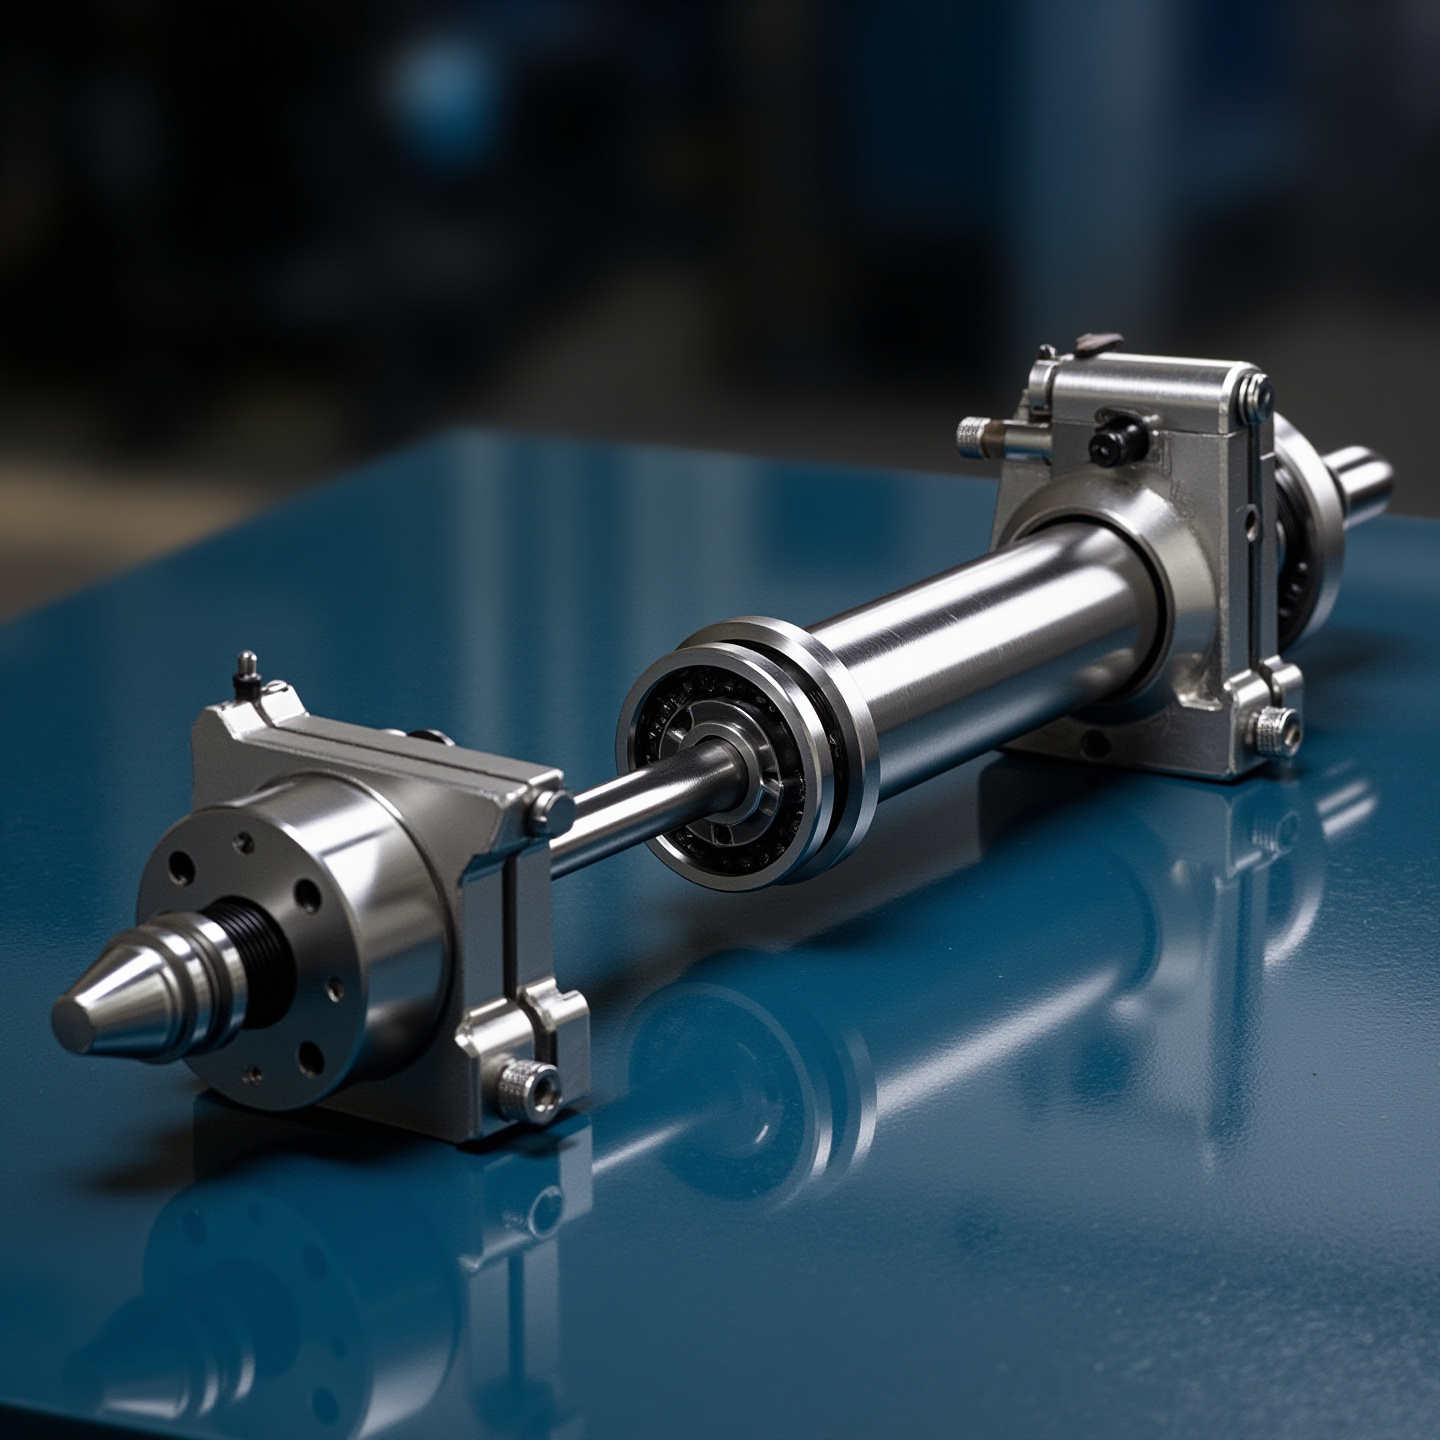
滚珠丝杠是数控机床进给轴的核心功能部件,负责把伺服电机的旋转运动转化为工作台的直线移动,其精度与刚性直接决定设备的定位精度和加工一致性。 预拉伸是在装配环节按计算量预先将丝杠拉长并锁定的工艺。机床连续加工时丝杠因温升产生热膨胀,若处于自由状态,伸长量会转化为螺母副的轴向位移,直接反映为定位误差与反向间隙的变化。 装配时依据行程长度、材料线膨胀系数与实测工作温升计算预拉伸量,在冷态下对丝杠实施精确拉伸并锁紧支撑座,同时配合精密轴承预紧与螺母副间隙消除,使丝杠在工作温度区间内始终保持设计张紧状态。 经过预拉伸处理的进给轴,长时间连续加工中的进给精度更加稳定,可减少因热变形引起的精度漂移,提升批量加工的一致性,尤其适用于长行程进给轴与对精度保持性要求较高的加工场景。
2024-04-22
-
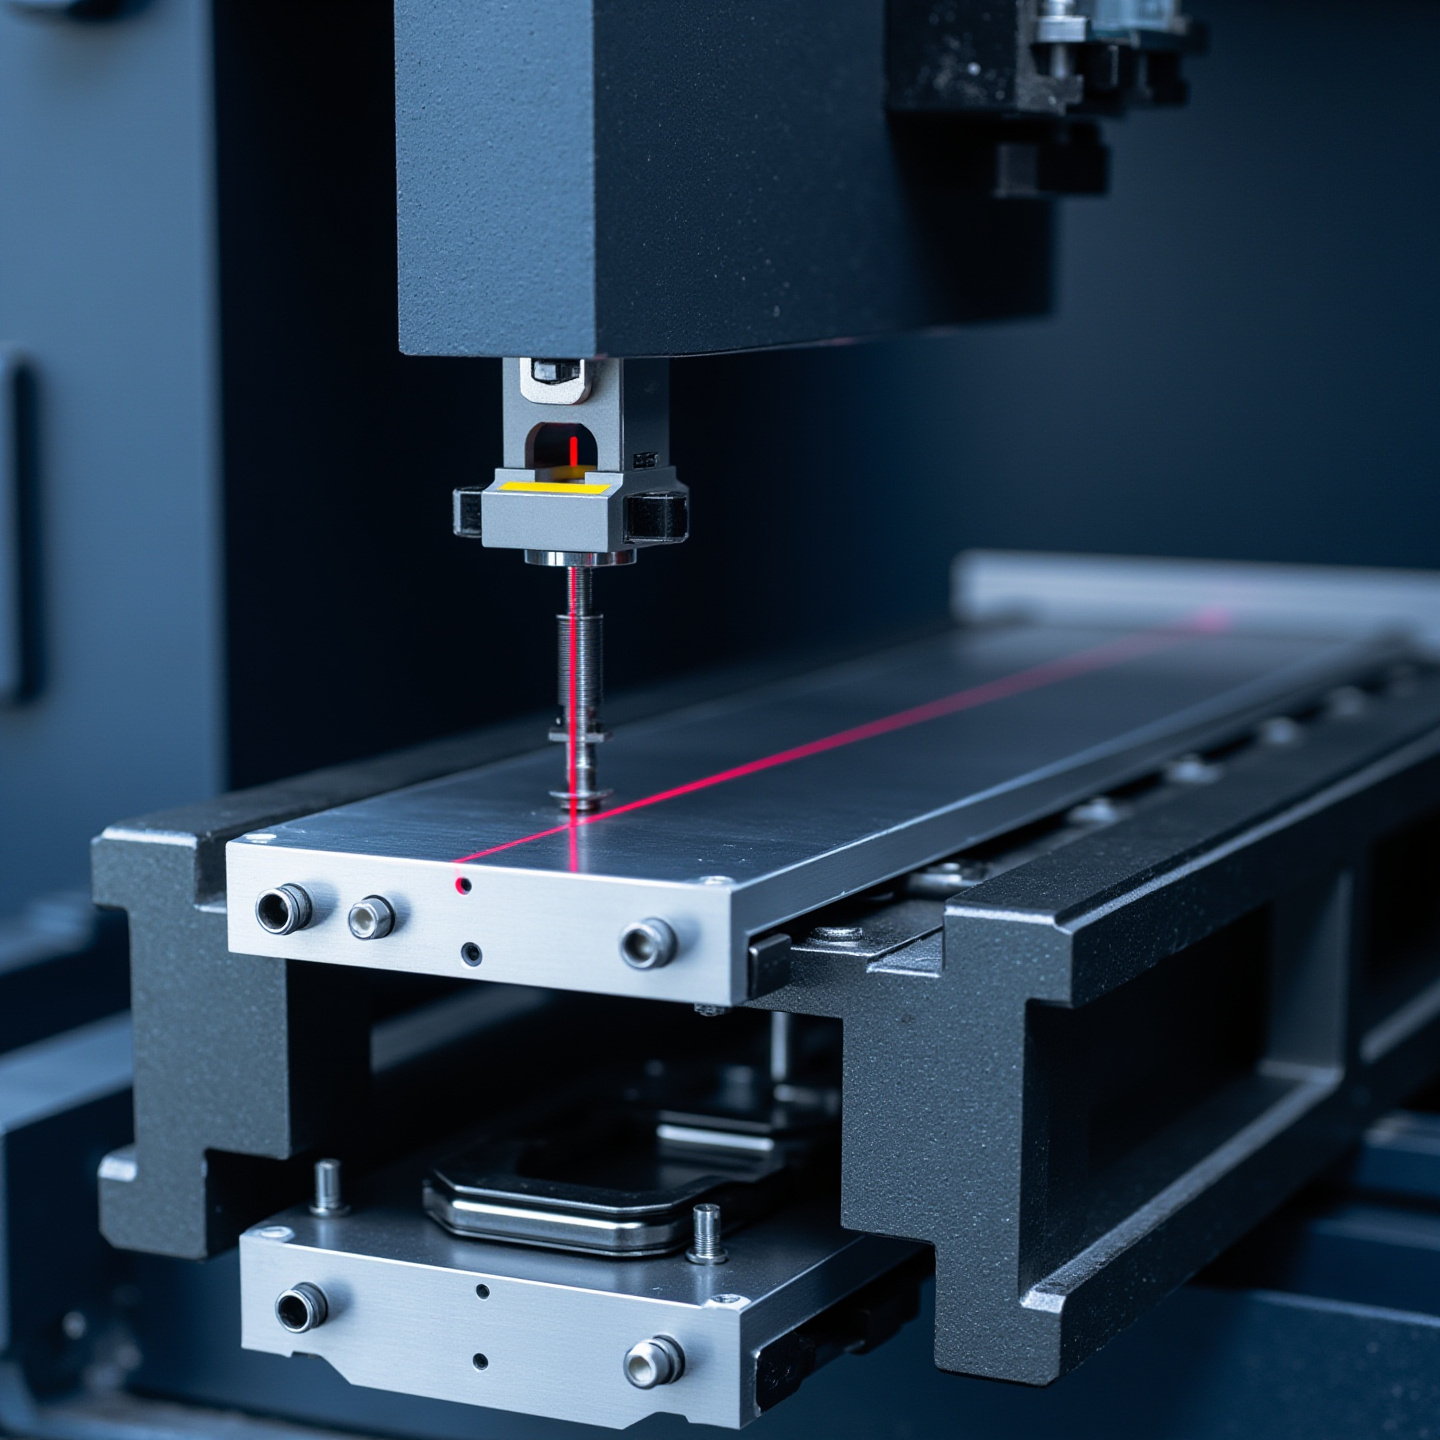
激光干涉检测
激光干涉检测以激光波长为长度基准,是评定数控机床定位精度、重复定位精度、反向间隙与直线度的高精度检测方法,也是精度验收中公认的客观手段。 检测时在现场安装干涉仪与反射镜,让机床按设定行程逐点移动,由软件记录各测量点的实际位置与指令位置之差,生成误差曲线,并依据 ISO 230-2(GB/T 17421.2)等标准进行评定。 检测项目覆盖定位精度、重复定位精度、反向失动量与直线度,可进一步分离出丝杠螺距误差、装配偏差与热变形等成因,为精度补偿提供原始误差表。 该检测可应用于装配调试、出厂检验与客户现场验收等环节,使精度表现以可追溯的数据呈现;其结果同时作为螺距补偿的依据,让整机精度在交付后仍可复检、可复现。
2024-04-22
-
直连伺服电机
直连伺服电机指伺服电机与滚珠丝杠或传动轴通过刚性联轴器直接连接的传动方式,中间不经过皮带、齿轮等减速与传动环节。 取消中间环节后,传动链中的弹性变形、背隙与同步误差随之减少,电机的转矩与转速更直接地作用于进给轴,动态响应更快、换向更精准;同时结构更紧凑,也减少了皮带张紧、齿轮润滑等日常维护点。 实施直连方案时需重点关注三点:一是电机与丝杠的同轴度对中,偏差过大会引入周期性负载与噪声;二是联轴器的刚性与预紧,需匹配进给轴的负载转矩;三是电机惯量与负载惯量的匹配,保证增益整定后系统仍有足够的响应裕度。 配合高分辨率编码器反馈与合理的增益参数,直连结构在频繁启停、小线段连续加工等场景下可保持平稳的速度与位置控制,有助于提升加工表面质量与节拍稳定性。
2024-04-22
-
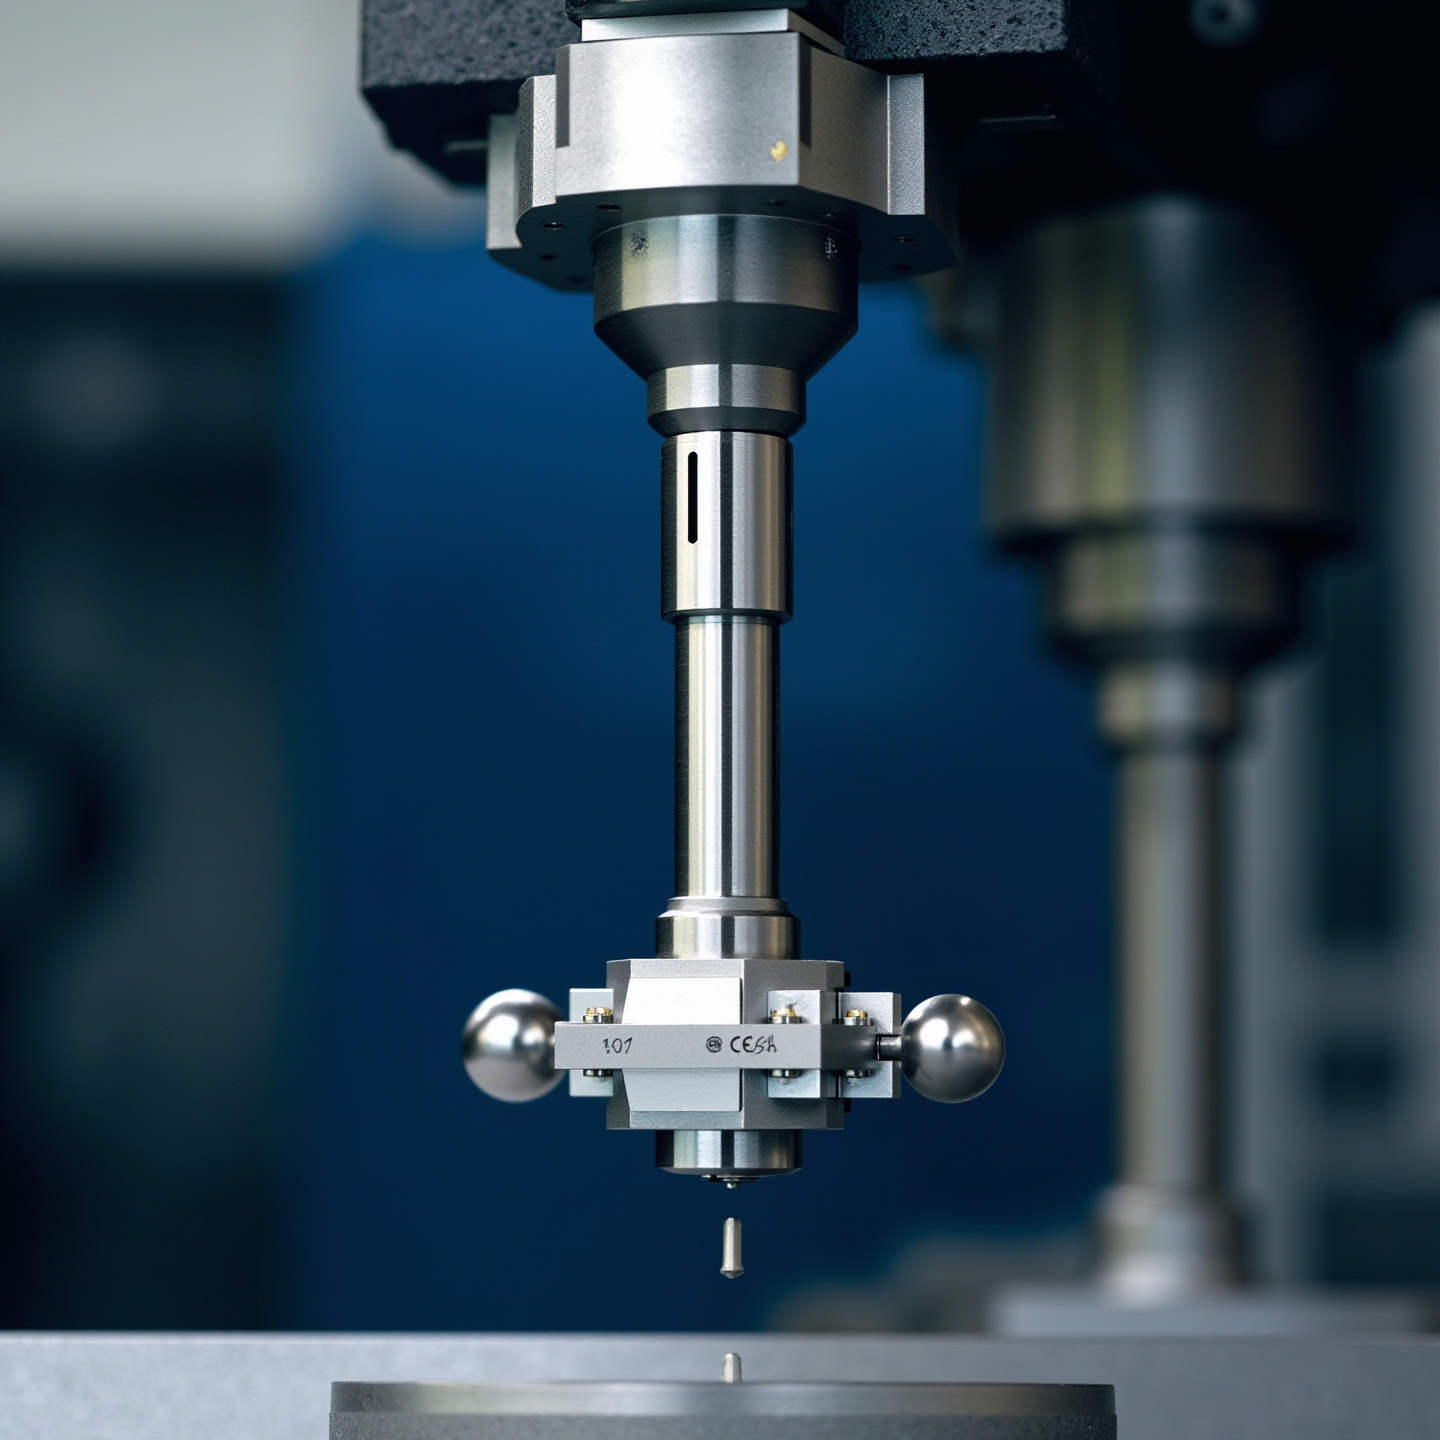
球杆仪检测
球杆仪是一种高精度、可伸缩的圆度检测仪器:一端固定在主轴、另一端装在工作台上,让机床按指令走标准圆弧,通过测量实际轨迹与理论圆的偏差来评价两轴联动性能。 它是机床装配调试与维护中快捷的「体检」手段。通过双向圆度测试,可以同时发现反向间隙、伺服增益不匹配、两轴垂直度误差、丝杠周期性误差以及摩擦爬行异常等问题,通常几分钟即可完成一次测试。 检测依据 ISO 230-4 等标准进行,结果以圆度偏差图与各误差分量呈现,能直观区分问题来自机械传动还是伺服参数,并为后续调整指出方向。 球杆仪可用于装配调试与定期维护中的状态复检,帮助用户在加工异常的早期发现问题、区分成因,减少停机排查时间,也让精度状态的验收与复验更加直观。
2024-04-22